满满干货!从数据拆解精铸专用高溃散性硅溶胶
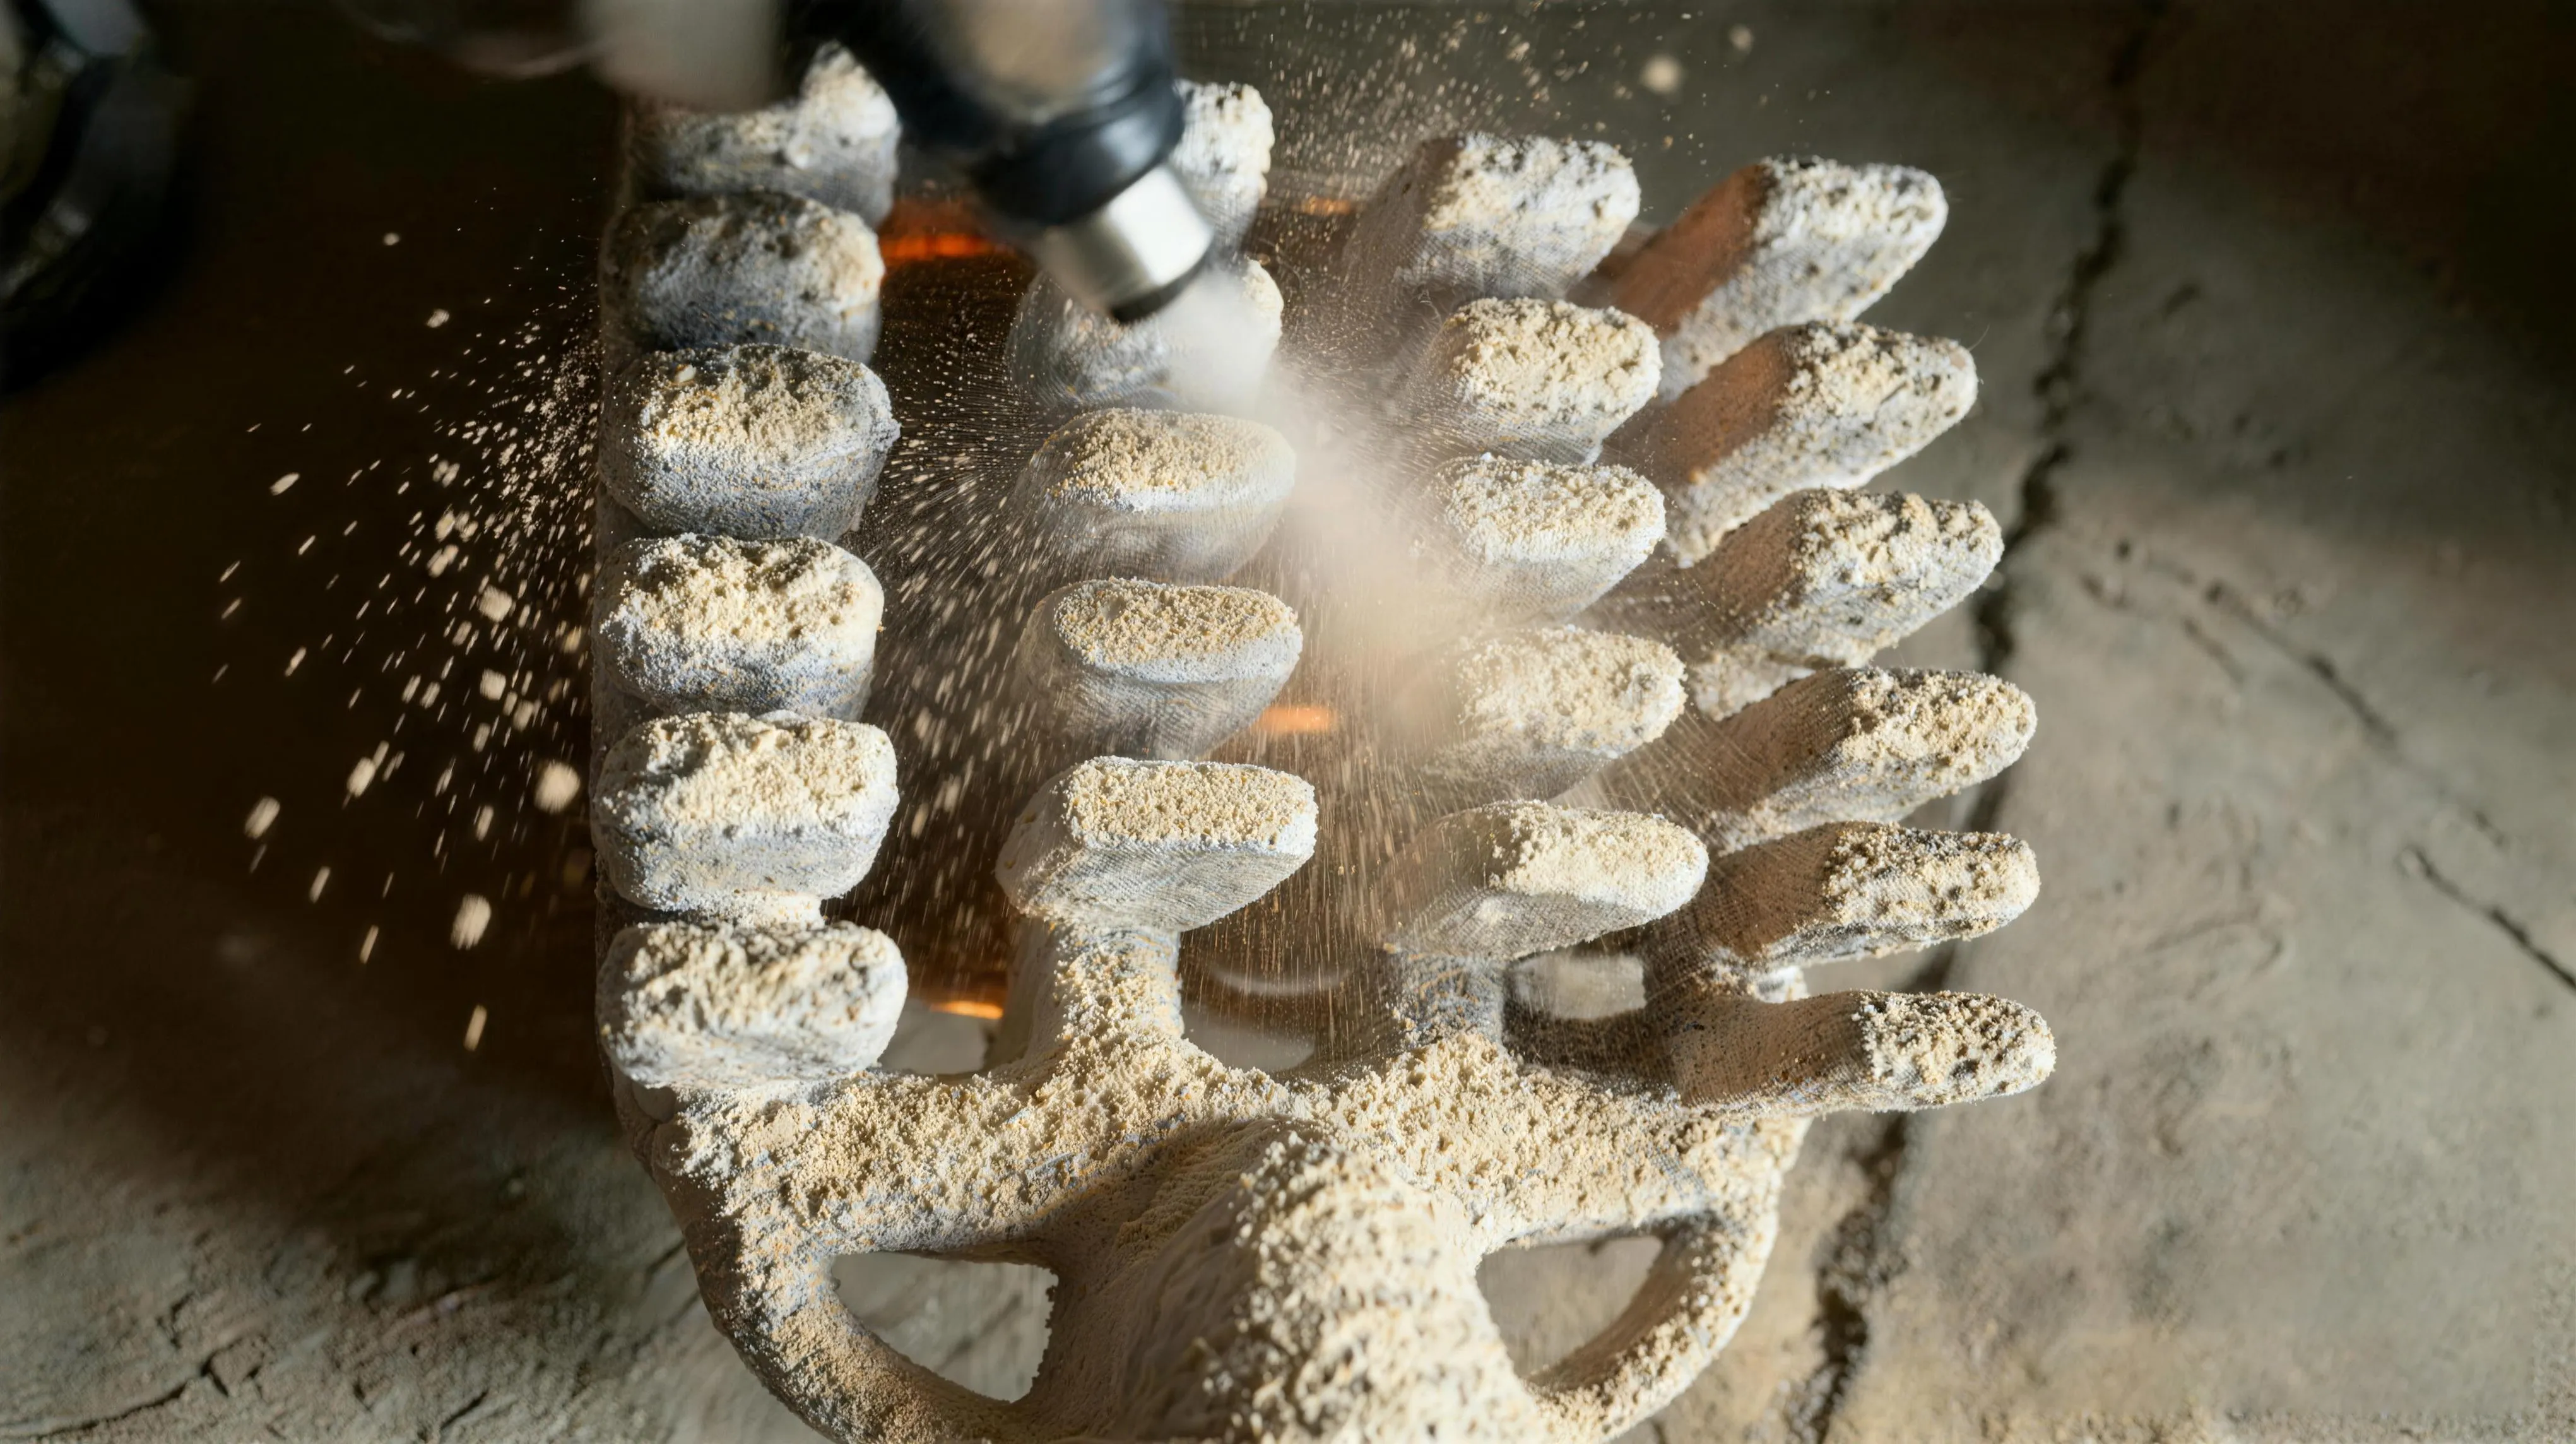
型壳强度越高,铸造效果就越好吗? 未必。清砂时,过高的残留强度往往意味着更多敲击、更长工时。上一篇我们聊过,熔模铸造清砂难,往往是因为型壳的残留强度偏高。
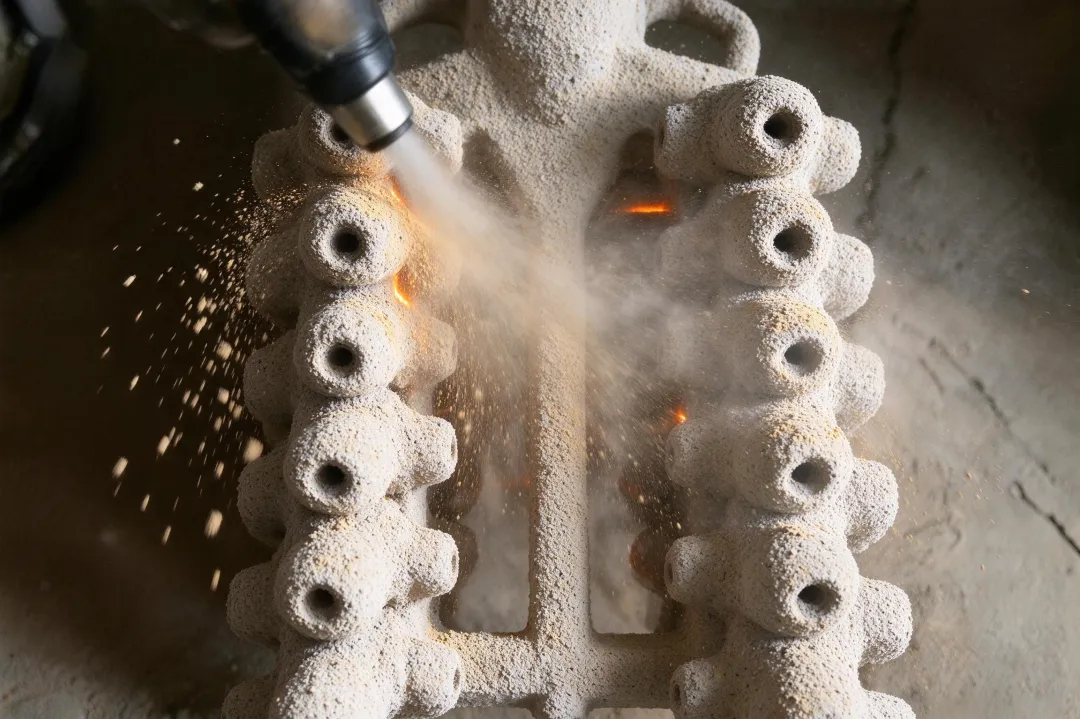
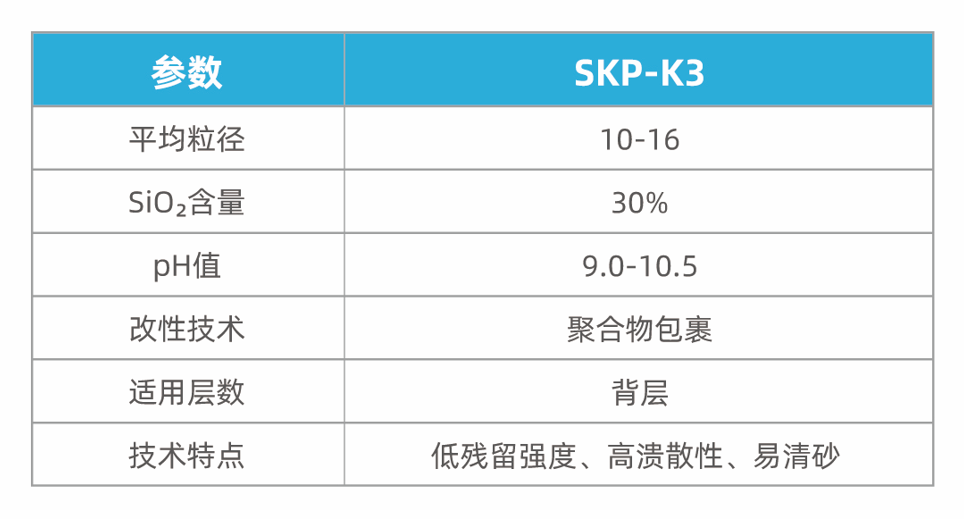
惠尔特为此开发了 SKP-K3 背层高溃散性硅溶胶。
真正要关注的,是型壳在不同阶段的强度:制壳要够强、浇注要够稳、清砂要够脆。惠尔特 SKP-K3 高溃散性硅溶胶怎么兼顾这三关?这篇用三组对照数据拆开看。
湿强度:先满足制壳阶段的要求
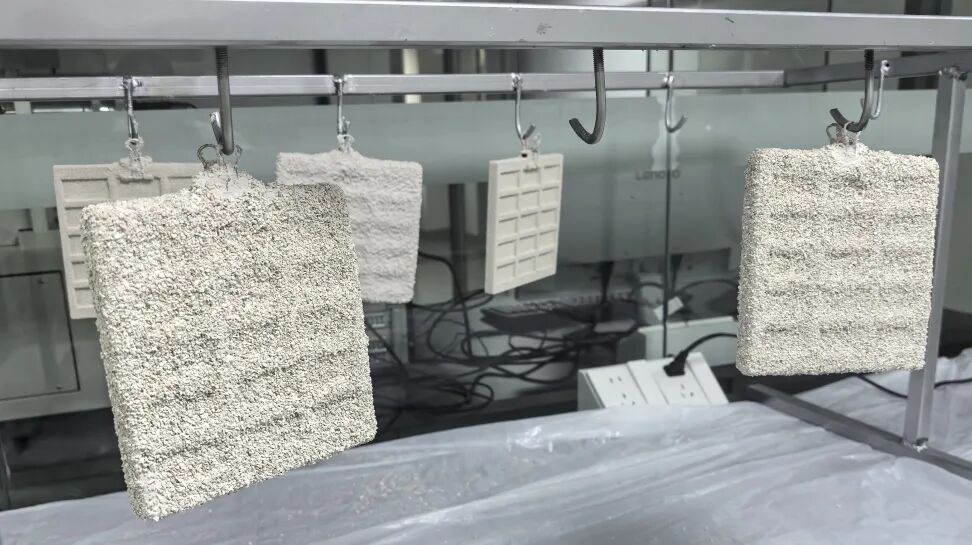
湿强度是型壳制壳后、焙烧前的常温强度,它对应涂料、撒砂、干燥后的坯壳状态,直接决定脱蜡和搬运时型壳会不会开裂、变形。
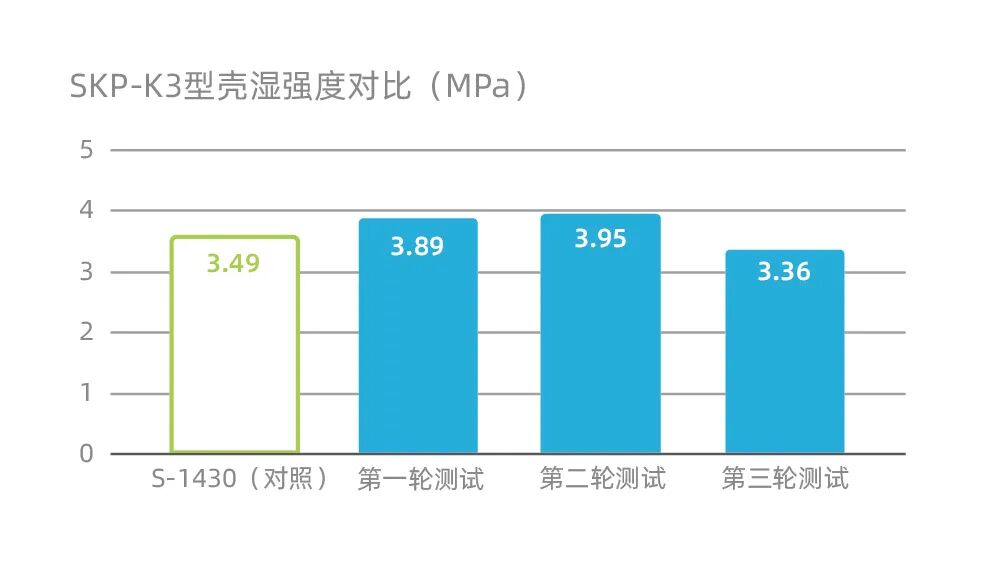
实验室对照测试显示:
常规 S-1430 的湿强度为 3.49 MPa,SKP-K3 三轮测试在3.35 - 3.95 MPa之间,整体湿强度提升约 12%。
也就是说,SKP-K3 在改善溃散性的同时,制壳阶段的强度不降反升,可有效降低搬运与脱蜡过程中的开裂风险。
高温强度:浇注时,型壳要撑得住
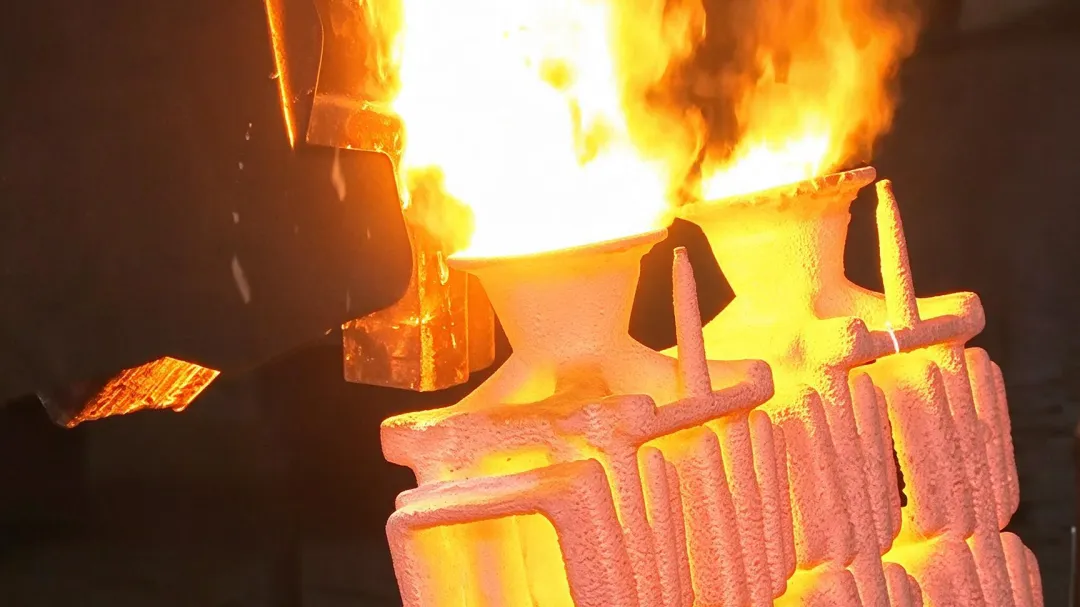
高温强度看型壳在高温浇注下的承载与保形能力:金属液浇进去的瞬间,型壳要直面上千度的高温和金属液的冲击。
实验室对照测试显示:
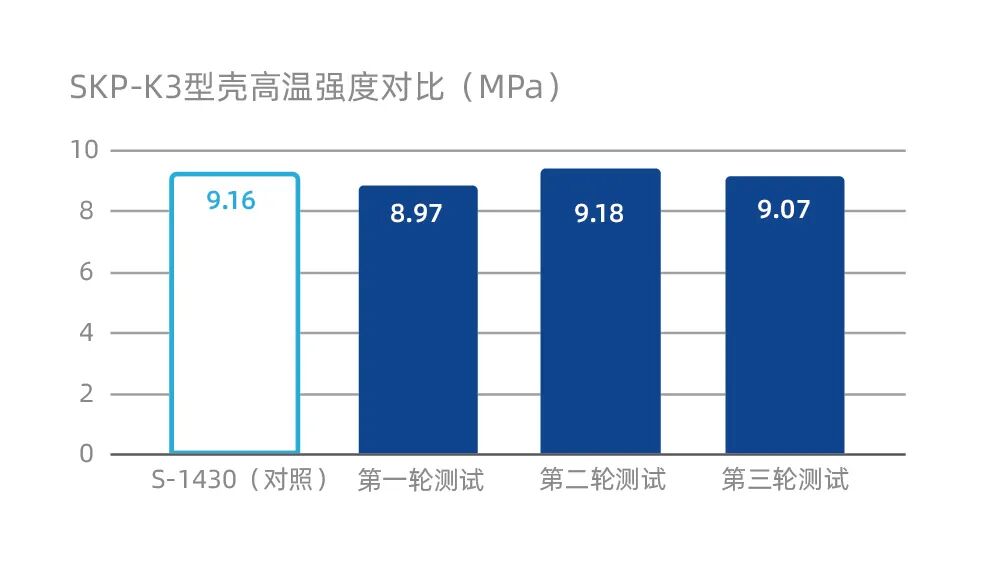
常规 S-1430 的高温强度为 9.16 MPa,SKP-K3 三轮测试平均为 9.07 MPa,与对照组基本持平,没有出现明显变化。
这意味着SKP-K3 在把残留强度降下来的同时,浇注阶段型壳依然撑得住,不因材料改进而牺牲浇注安全。
残留强度:冷却后,型壳要清得掉
制壳时的湿强度、浇注时的高温强度SKP-K3 都守住了,那冷却后,它能不能真让型壳好清砂?
实验室对照测试显示:
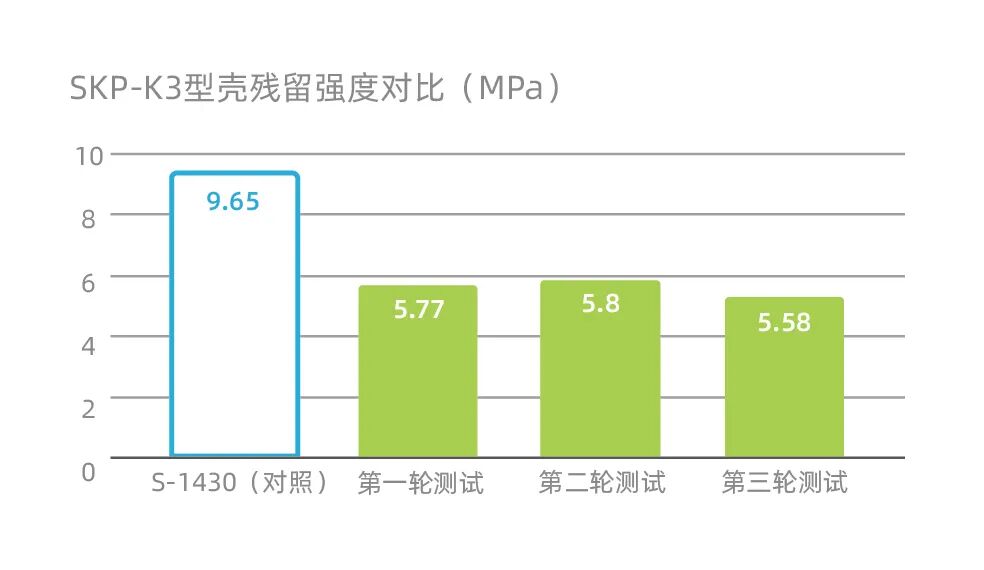
常规 S-1430 的残留强度为 9.65 MPa,SKP-K3 三轮测试平均为5.72 MPa,整体残留强度降低约40%。
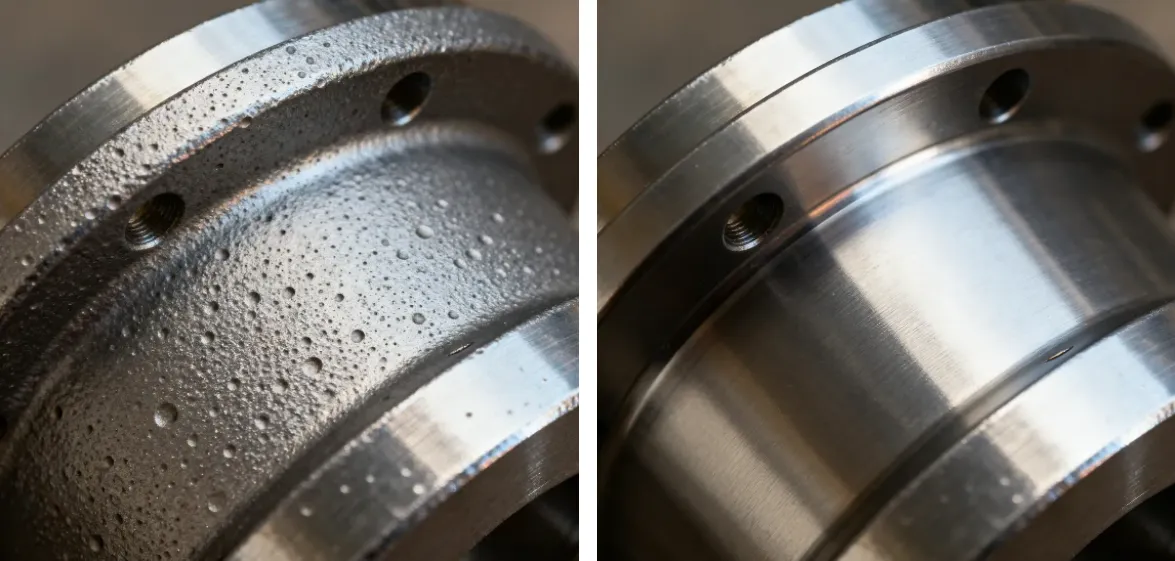
从 9.65 MPa 降到 5.72 MPa 是什么概念?简单说,就是焙烧后的壳更 "脆",脱壳振动时间更短、敲击次数更少,复杂内腔更容易清干净,清砂效率显著提升。
注:测试型壳面层采用325目锆英粉与830型硅溶胶配浆,背层采用200目莫来石粉配浆;除背层硅溶胶分别使用S-1430和SKP-K3外,其余制壳工艺及测试条件保持一致。
SKP-K3 如何兼顾前后不同的强度要求?
同一种材料,怎么实现湿强度不妥协、高温强度不掉队、残留强度显著降低?
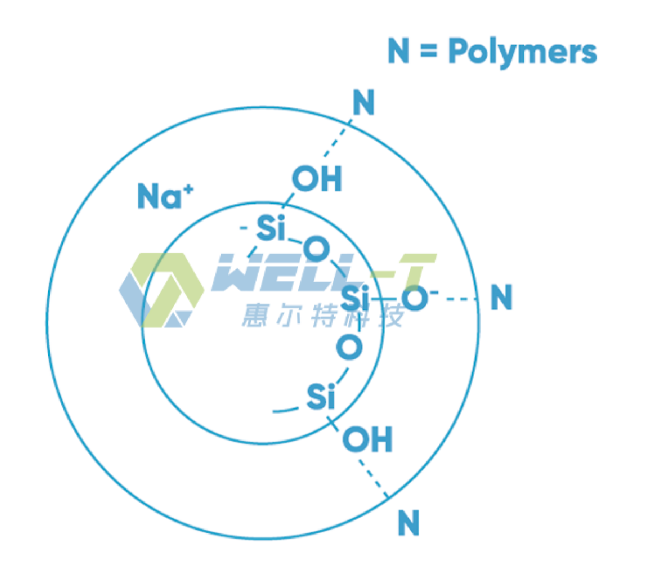
这就是 SKP-K3 型硅溶胶的核心设计:聚合物包裹+造孔技术。
•制壳脱蜡阶段:聚合物组分包裹在硅溶胶颗粒表面,湿强度不降反升,制壳搬运更安心;
•高温焙烧阶段:SiO₂ 骨架在高温下形成并承担起高温强度,型壳整体仍保持足够的承载能力;
•冷却清砂阶段:聚合物组分在焙烧中逐渐分解,在型壳内部形成均匀微孔,削弱内部结合强度,更易溃散脱落。
从实验数据到生产现场
惠尔特深耕硅溶胶近三十年,依托熔模铸造验证实验室,持续研究硅溶胶在制壳工艺中的强度平衡。数据之外,真正决定一款背层硅溶胶好不好用的,是它在实际工况中的最终效果。
下一期,我们把视角从实验室转到熔模铸造生产现场,分享客户试用 SKP-K3 型硅溶胶之后的真实反馈,敬请期待!