清砂时间缩短一半!SKP-K3硅溶胶客户实测反馈
上一篇,我们用三组对照数据拆解 SKP-K3:湿强度不降反升、高温强度基本持平、残留强度降低约 40%。 实验室数据说明的是型壳本身的性能。但型壳装到自己的制壳线上之后,清砂到底会不会更省力?这篇我们不谈数据,只看几份来自不同客户的试用反馈。
一、客户原来的难点
几家客户做的铸件不一样,难清的部位却高度相似:
- 氧泵壳体——流道曲折、空间狭窄,工具伸不进去,力也使不上;
- 封闭叶轮——叶片根部是薄壁过渡区,既怕清不干净,又怕清的时候伤到铸件;
- 汽车零部件、泵阀零件——内腔深、结构复杂,型壳残留在里面不容易够到;
- 工程机械配件、厨具、五金工具——件型杂、批量大,清砂工时占比高。
共同点很清楚:部位难清、人工能施加的力有限、铸件易损伤、单件耗时长。
二、换用之后,变化有多大?
案例一:氧泵壳体与封闭叶轮
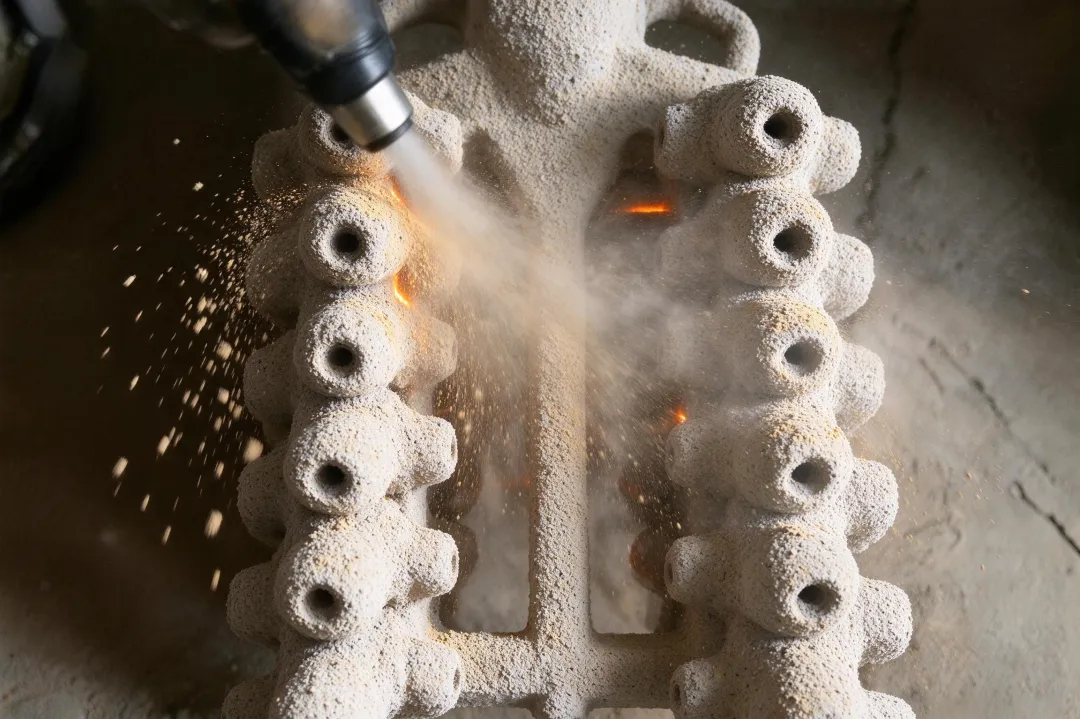
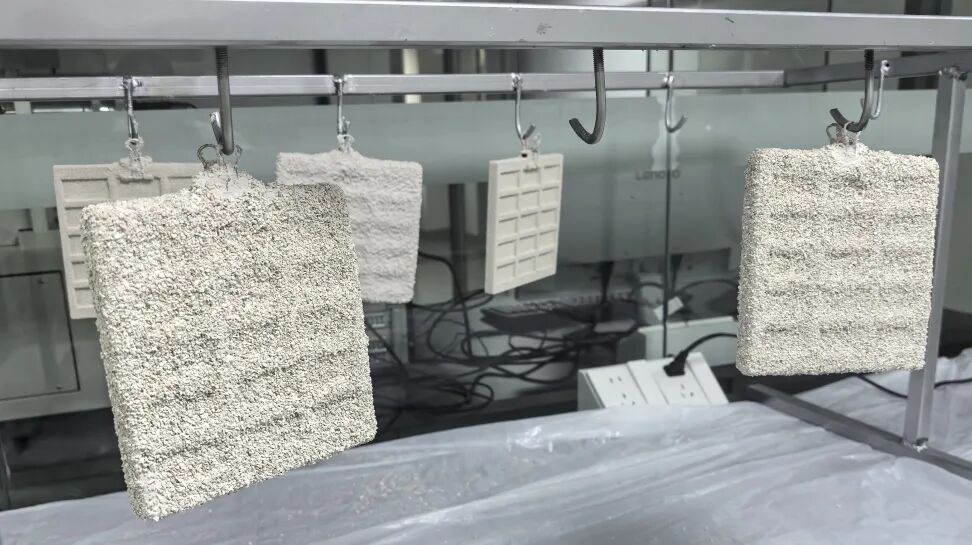
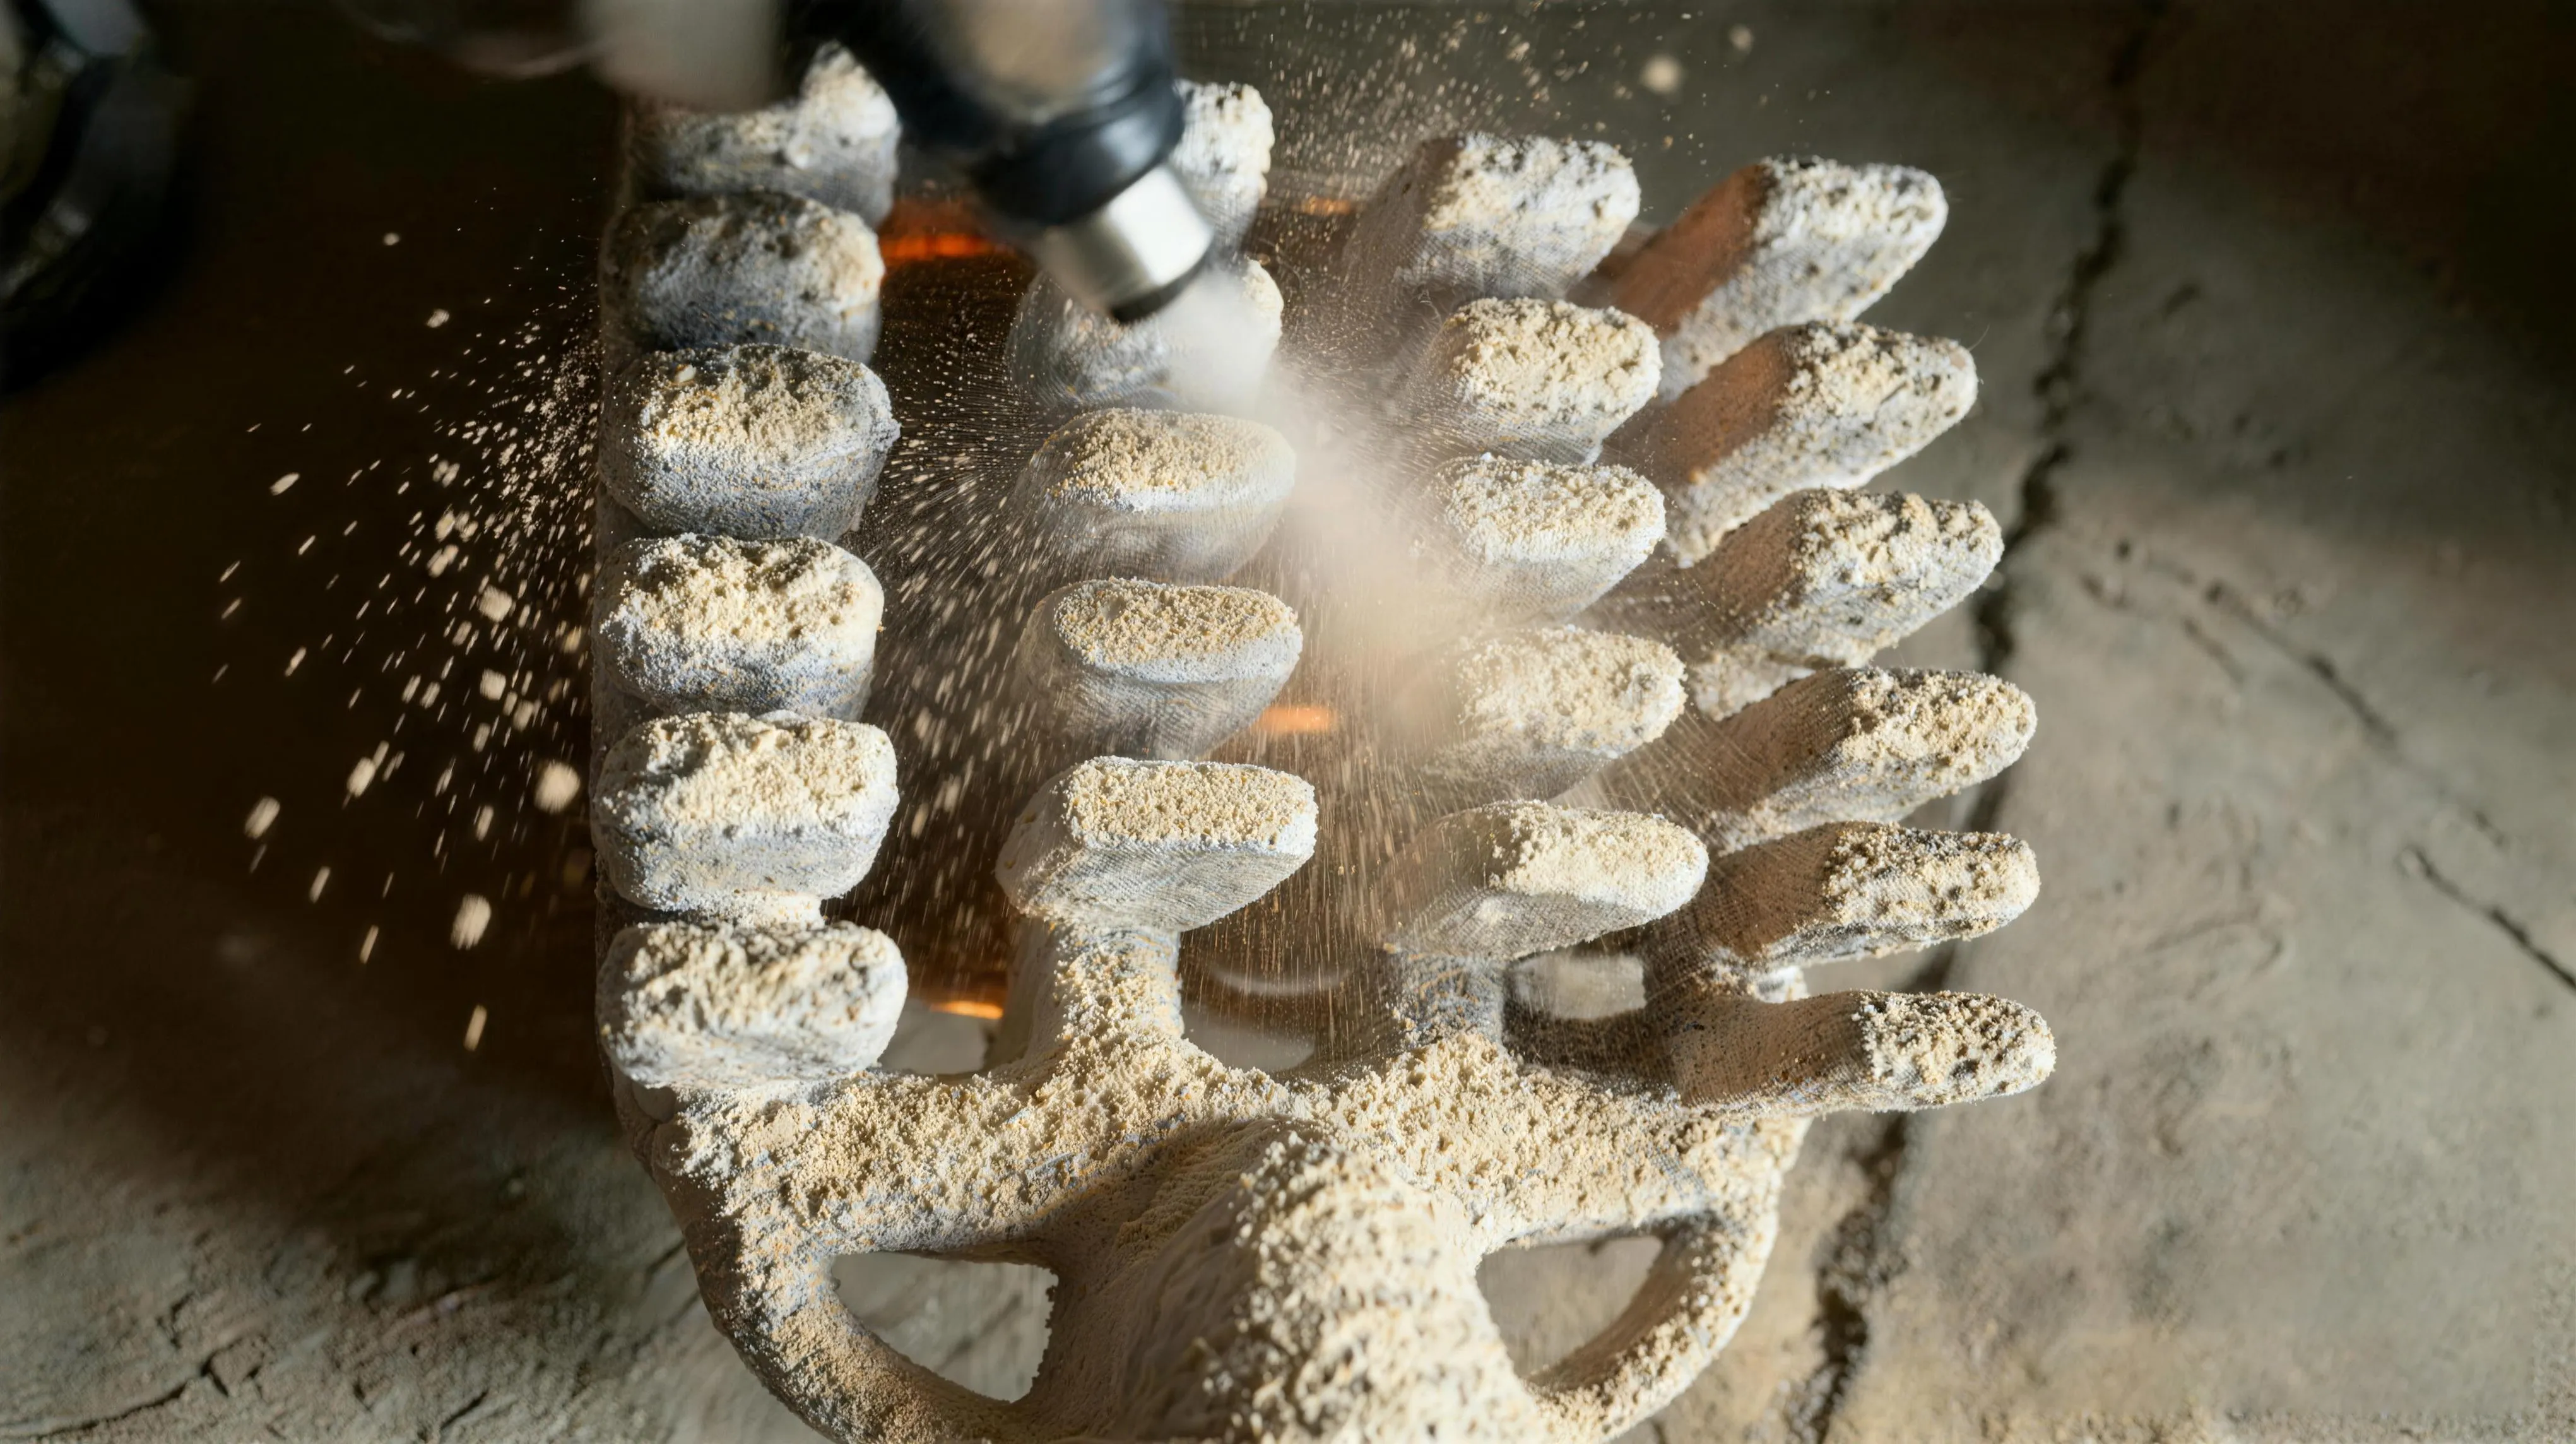
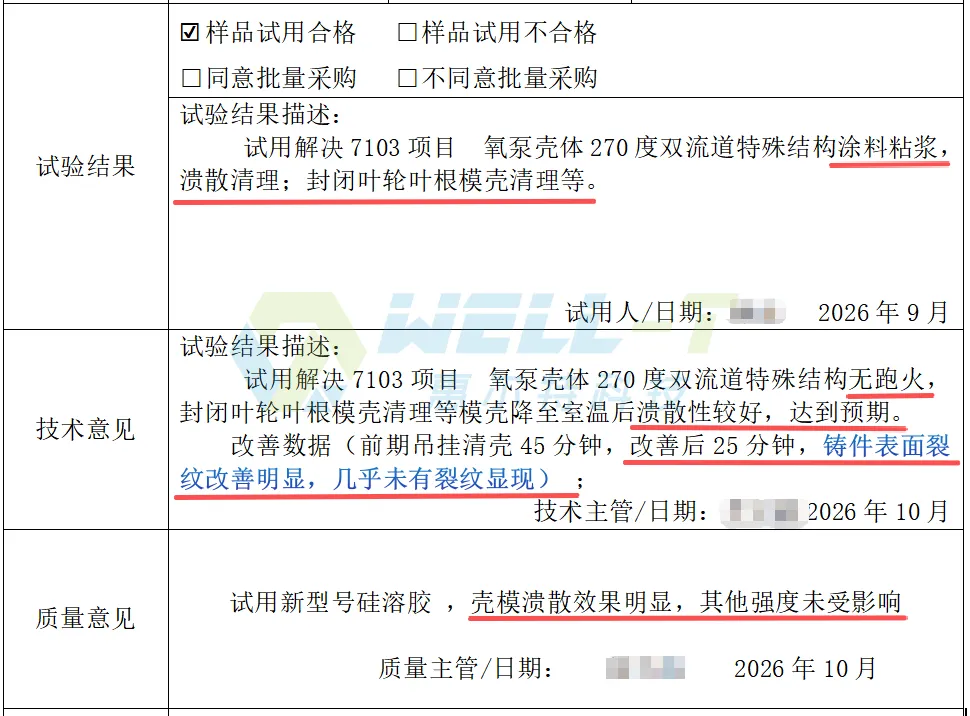
客户试用复杂铸件,在壳模加固层用 SKP-K3。技术意见给出的结论是:模壳降至室温后溃散性较好,达到预期。
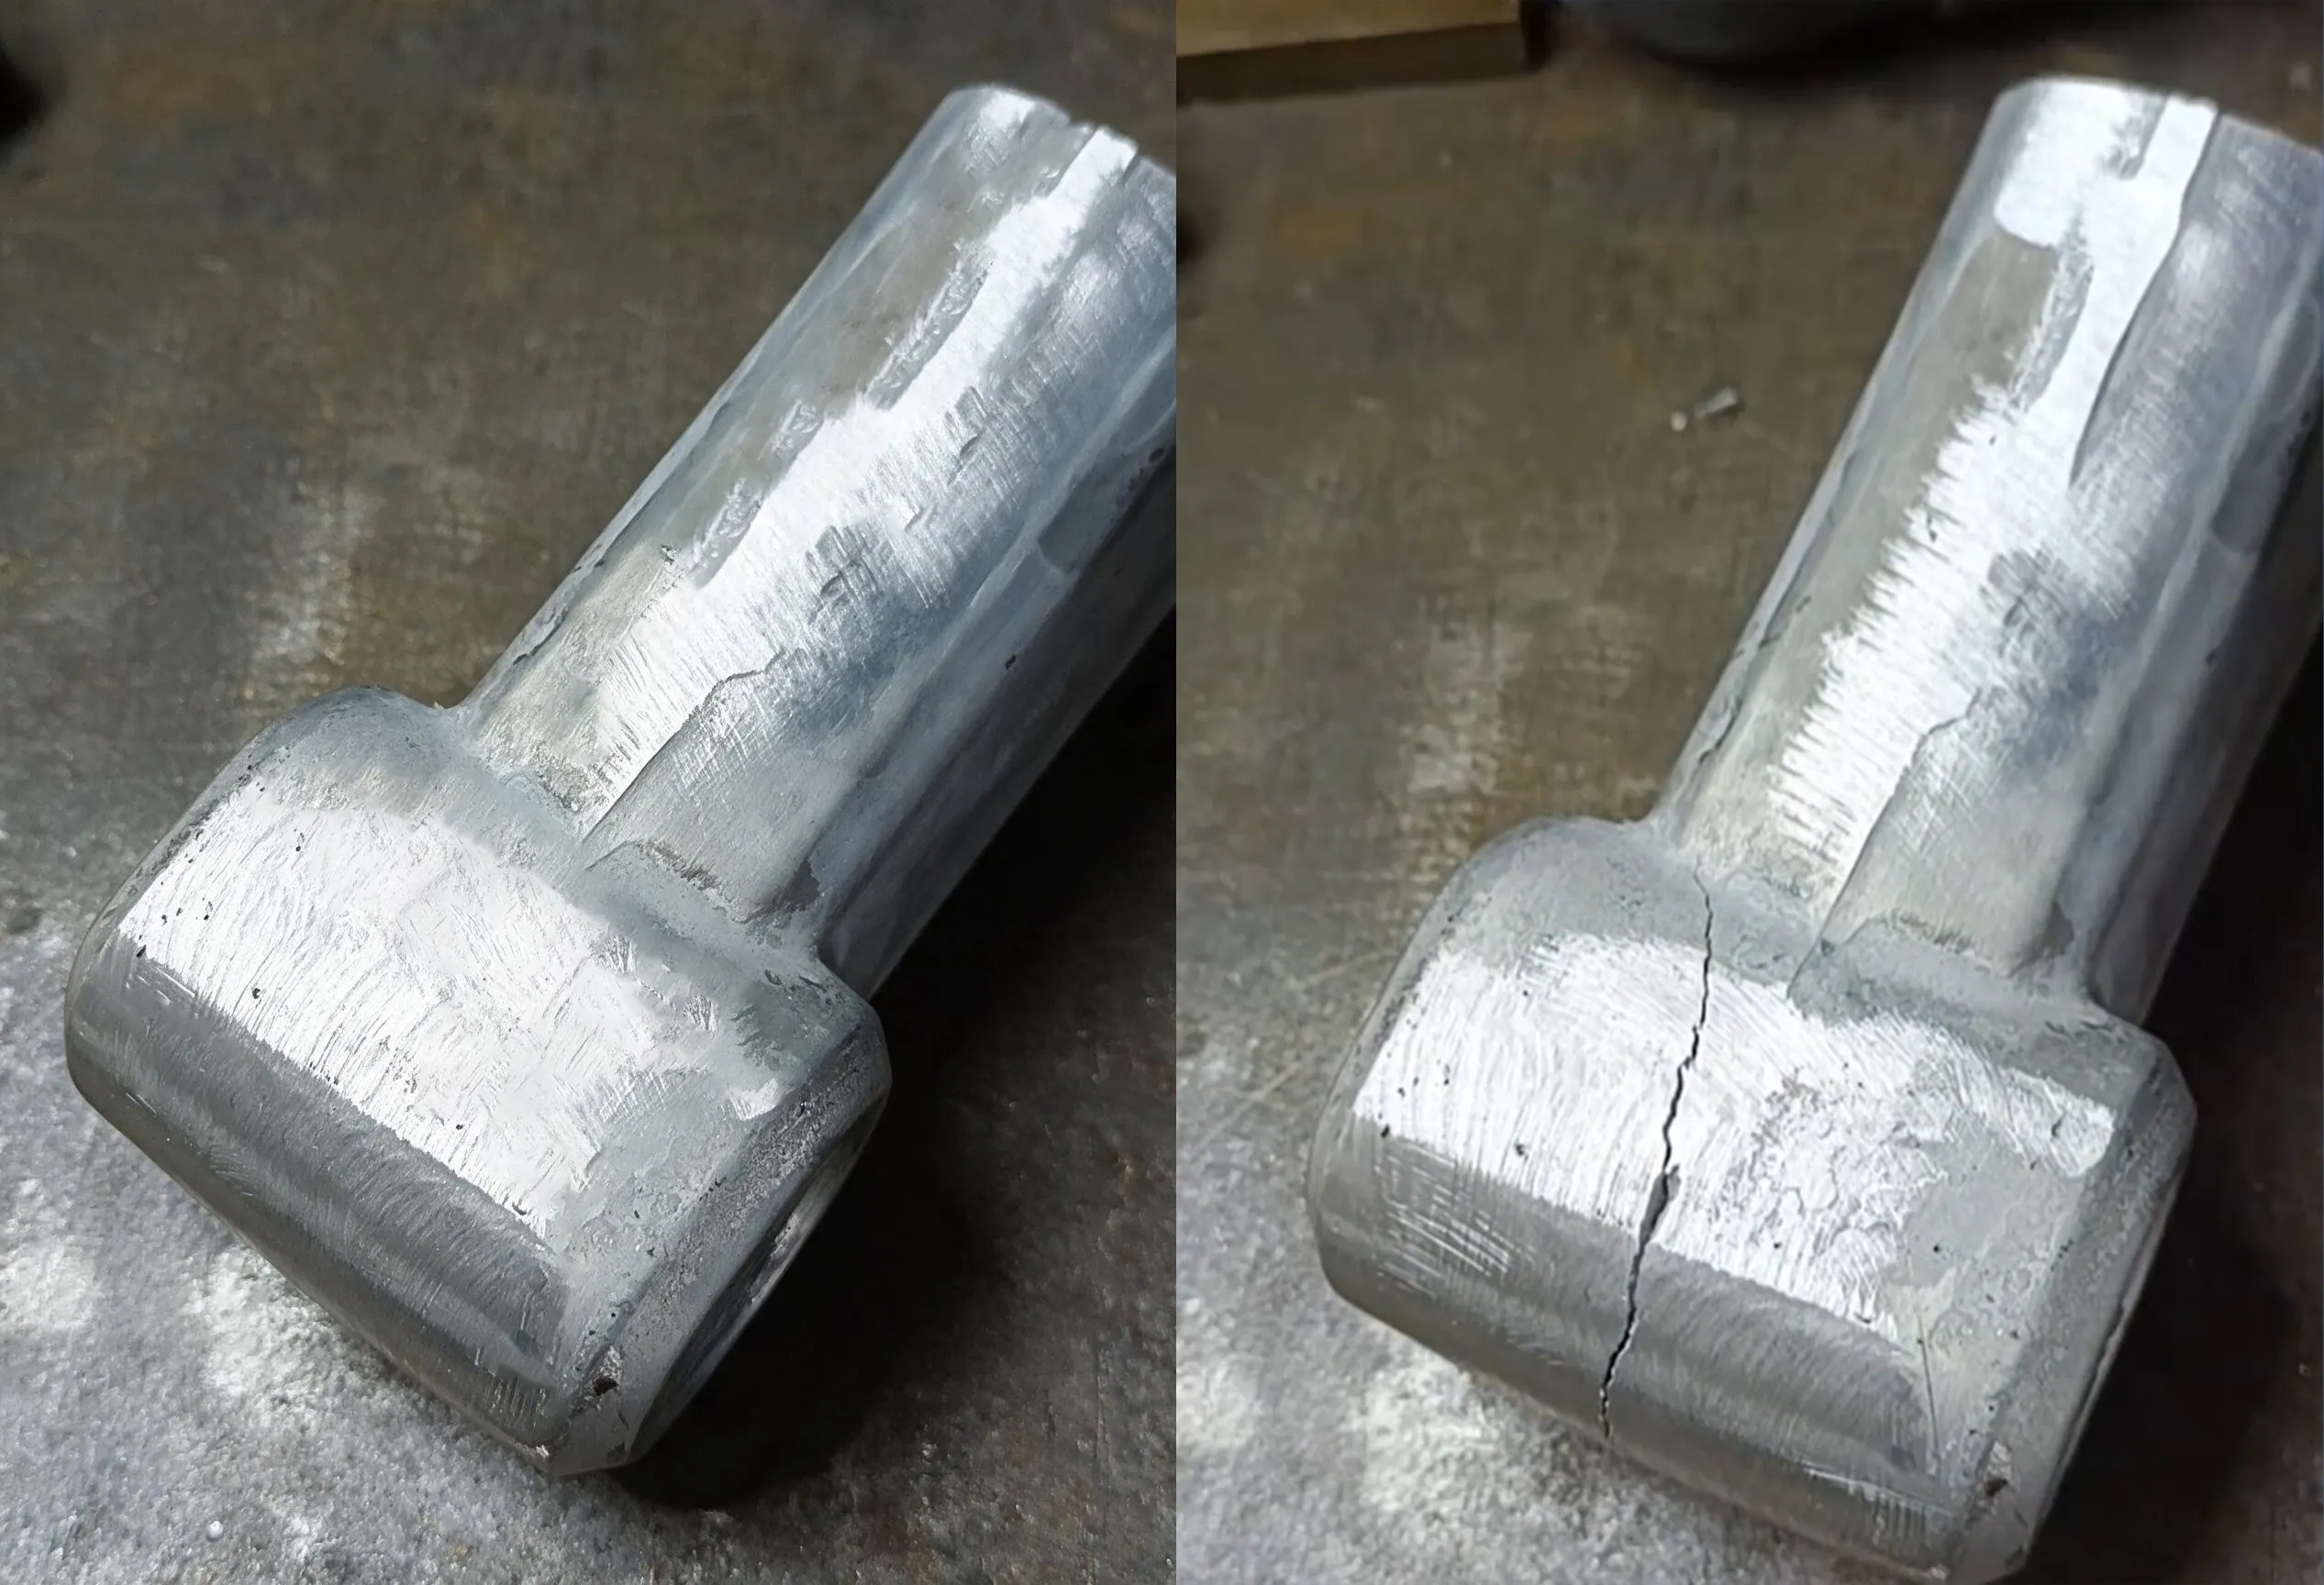
改善数据:前期吊挂清壳45分钟,改善后25分钟,铸件表面裂纹改善明显,几乎未有裂纹显现
案例二:汽车零部件和泵阀零件
客户铸件型杂、规格多、批量大,清砂是典型的重复性人工活。
客户反馈:清砂效果很好,效率提升约一倍。9 月 22 日再次采购 1 吨,计划在较难清砂的产品正式生产时启用 SKP-K3。
案例三:模具、机械零件与各类五金件
客户的产品线很宽,机械零件和船舶、建筑与航空航天五金件等等,规格杂、批量大,清砂用时长。
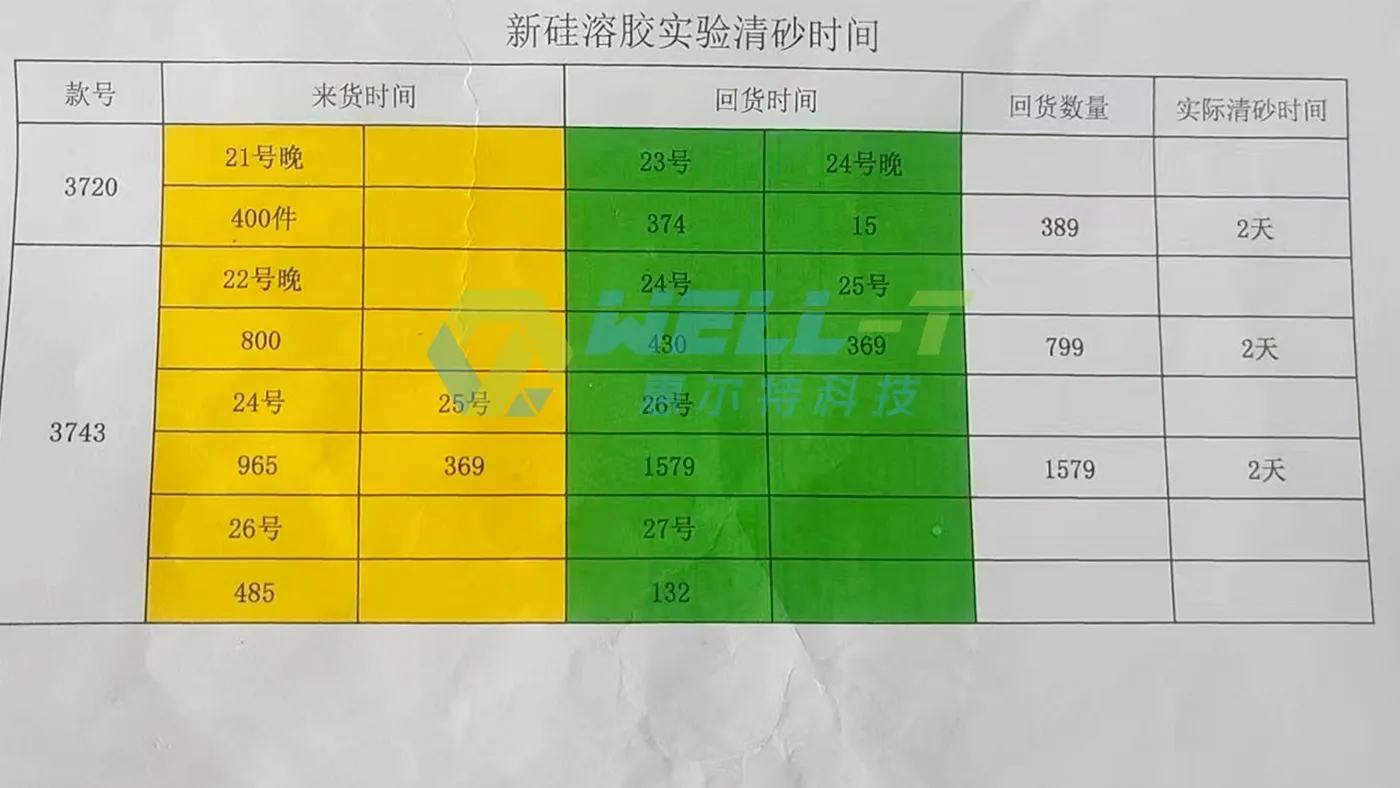
客户反馈:同款铸件,用S-1430与SKP-K3对比,清砂时间从 4 天缩短到 2 天,铸件质量仍保持一致,两个主力款号连续几批都是 2 天完成。
三、清砂改善了,制壳和浇注稳不稳?
如果清砂改善是拿前段强度换来的,这套方案就不成立。案例一客户报告里有两处直接回应:
- 浇注环节:氧泵壳体 270 度双流道特殊结构未出现跑火;
- 质量意见:壳模溃散效果明显,其他强度未受影响。
- 裂纹改善:铸件表面裂纹改善明显,几乎未有裂纹显现
案例三也明确提到:使用SKP-K3生产的铸件质量与S-1430生产的质量一致。
阳江一家客户小试、中试完成后随后订购了1.5吨,并于9/18再次采购5T,客户愿意复购,比一句“效果很好”更有分量。
四、你的铸件,适不适合?
惠尔特自主研发的SKP-K3背层高溃散性硅溶胶的优势在于材料本身:低残留,易清砂,良率高,返工少。所有铸件都能受益,但在难清砂的复杂件上更明显 :
- 内腔、深孔、双流道等复杂结构多,清砂工具伸不进去;
- 清砂以人工吊挂敲击或振动为主,单件或整批耗时明显;
- 残砂返工、清砂工位占用是日常生产、交付的痛点;
- 对铸件表面裂纹敏感。
原来一件要敲几十分钟,单件省下的时间放到批量上就是产能。而是否换用,则要结合用量、单价和综合成本一起算。
————
惠尔特深耕硅溶胶领域近三十年,依托熔模铸造验证实验室,持续推进硅溶胶在制壳工艺中的应用验证。我们可以提供样品、配浆建议和测试支持,结合你现有的制壳工艺做平行对比。一款材料究竟解决了什么问题,最终要在生产现场得到回答。